Joyería · 2026-09-17
Soldar plata: tu primera soldadura con soplete
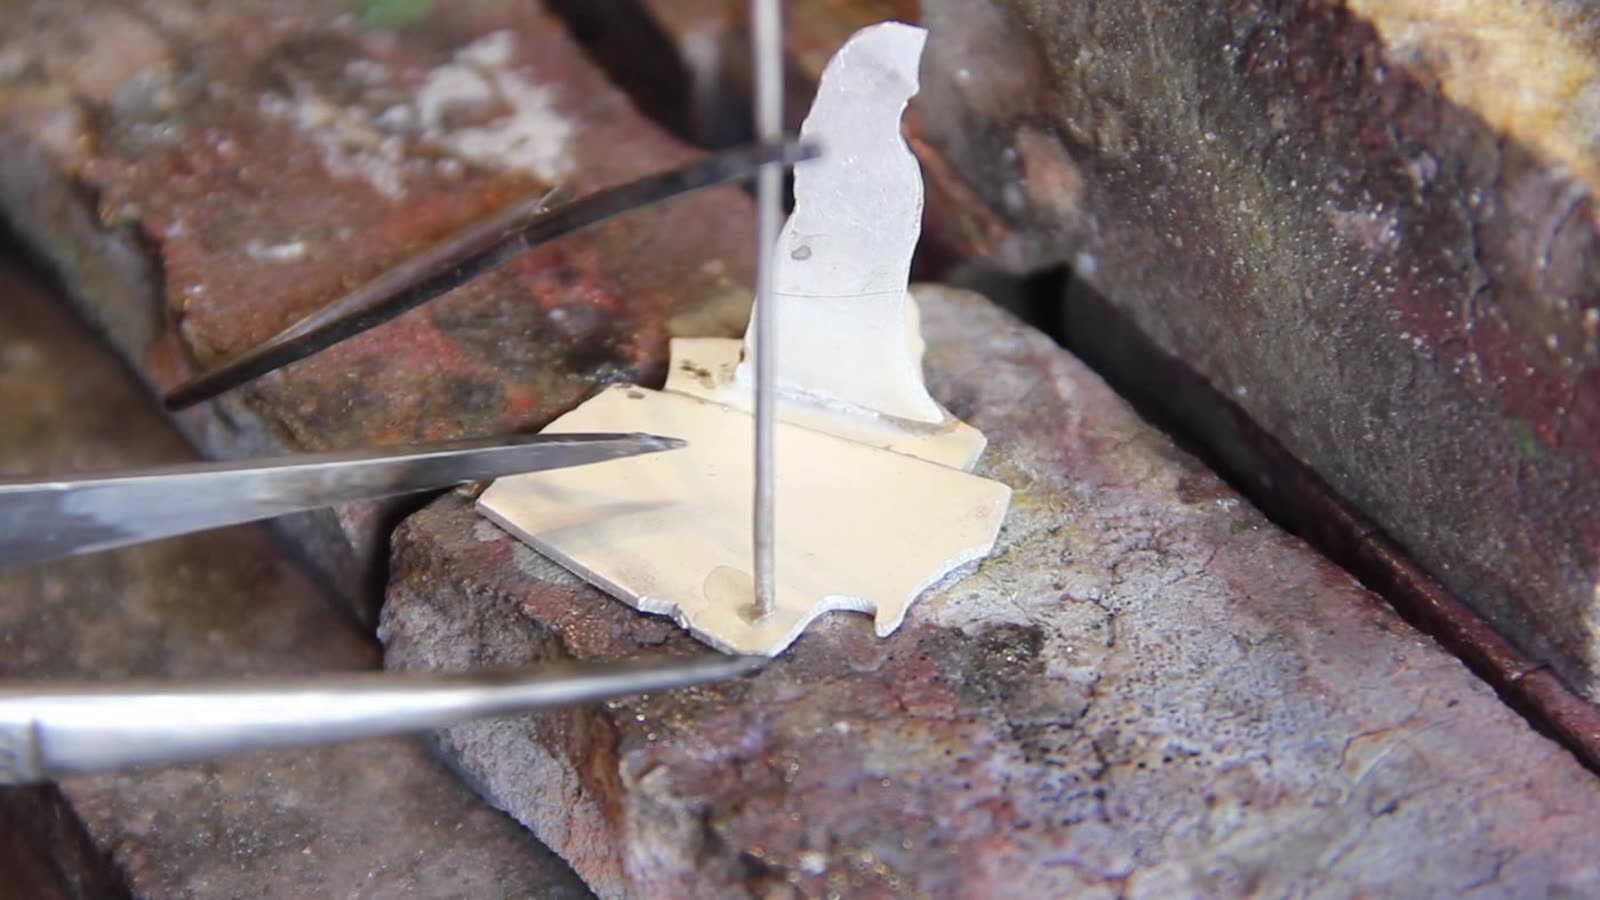
El primer obstáculo real del principiante no es la lima, es el soplete. Mientras no hayas hecho correr suelda por una unión, estás cortando metal — todavía no estás haciendo joyas.
Antes, una palabra sobre el vocabulario. En la calle se dice « soldar »; en el banco se habla de soldadura y de suelda, porque las dos piezas de plata no se funden nunca. Lo que corre entre ellas y las sujeta es un metal de aporte, más fusible que ellas. Toda la dificultad del gesto está ya en esa frase: no calientas la suelda, calientas las piezas — y son ellas las que la hacen correr.
El soplete y la llama
Para empezar, un solo gas: propano. Algunos joyeros trabajan también con oxígeno, pero es más peligroso — si se maneja mal, salta la casa entera por los aires. No es material de primer año.
Un juego de soplete suele traer cuatro o cinco boquillas. En la práctica usarás dos: una de llama grande para fundir y una pequeña para soldar. Las demás se quedarán en la caja durante meses.
¿Y la llama, cómo se lee? Menos de lo que se imagina. Lo que de verdad vigilas es el color del metal, no el del fuego: las dos piezas deben llegar al mismo tono de rojo. Una llama demasiado pequeña te hace demorarte, y mientras tanto el metal se oxida; una demasiado grande funde la pieza pequeña antes de que la grande esté caliente. Los tipos de llama se ven en video en la lección dedicada a soldar la cadena, a partir del minuto dos.
El gas: la parte que no se improvisa
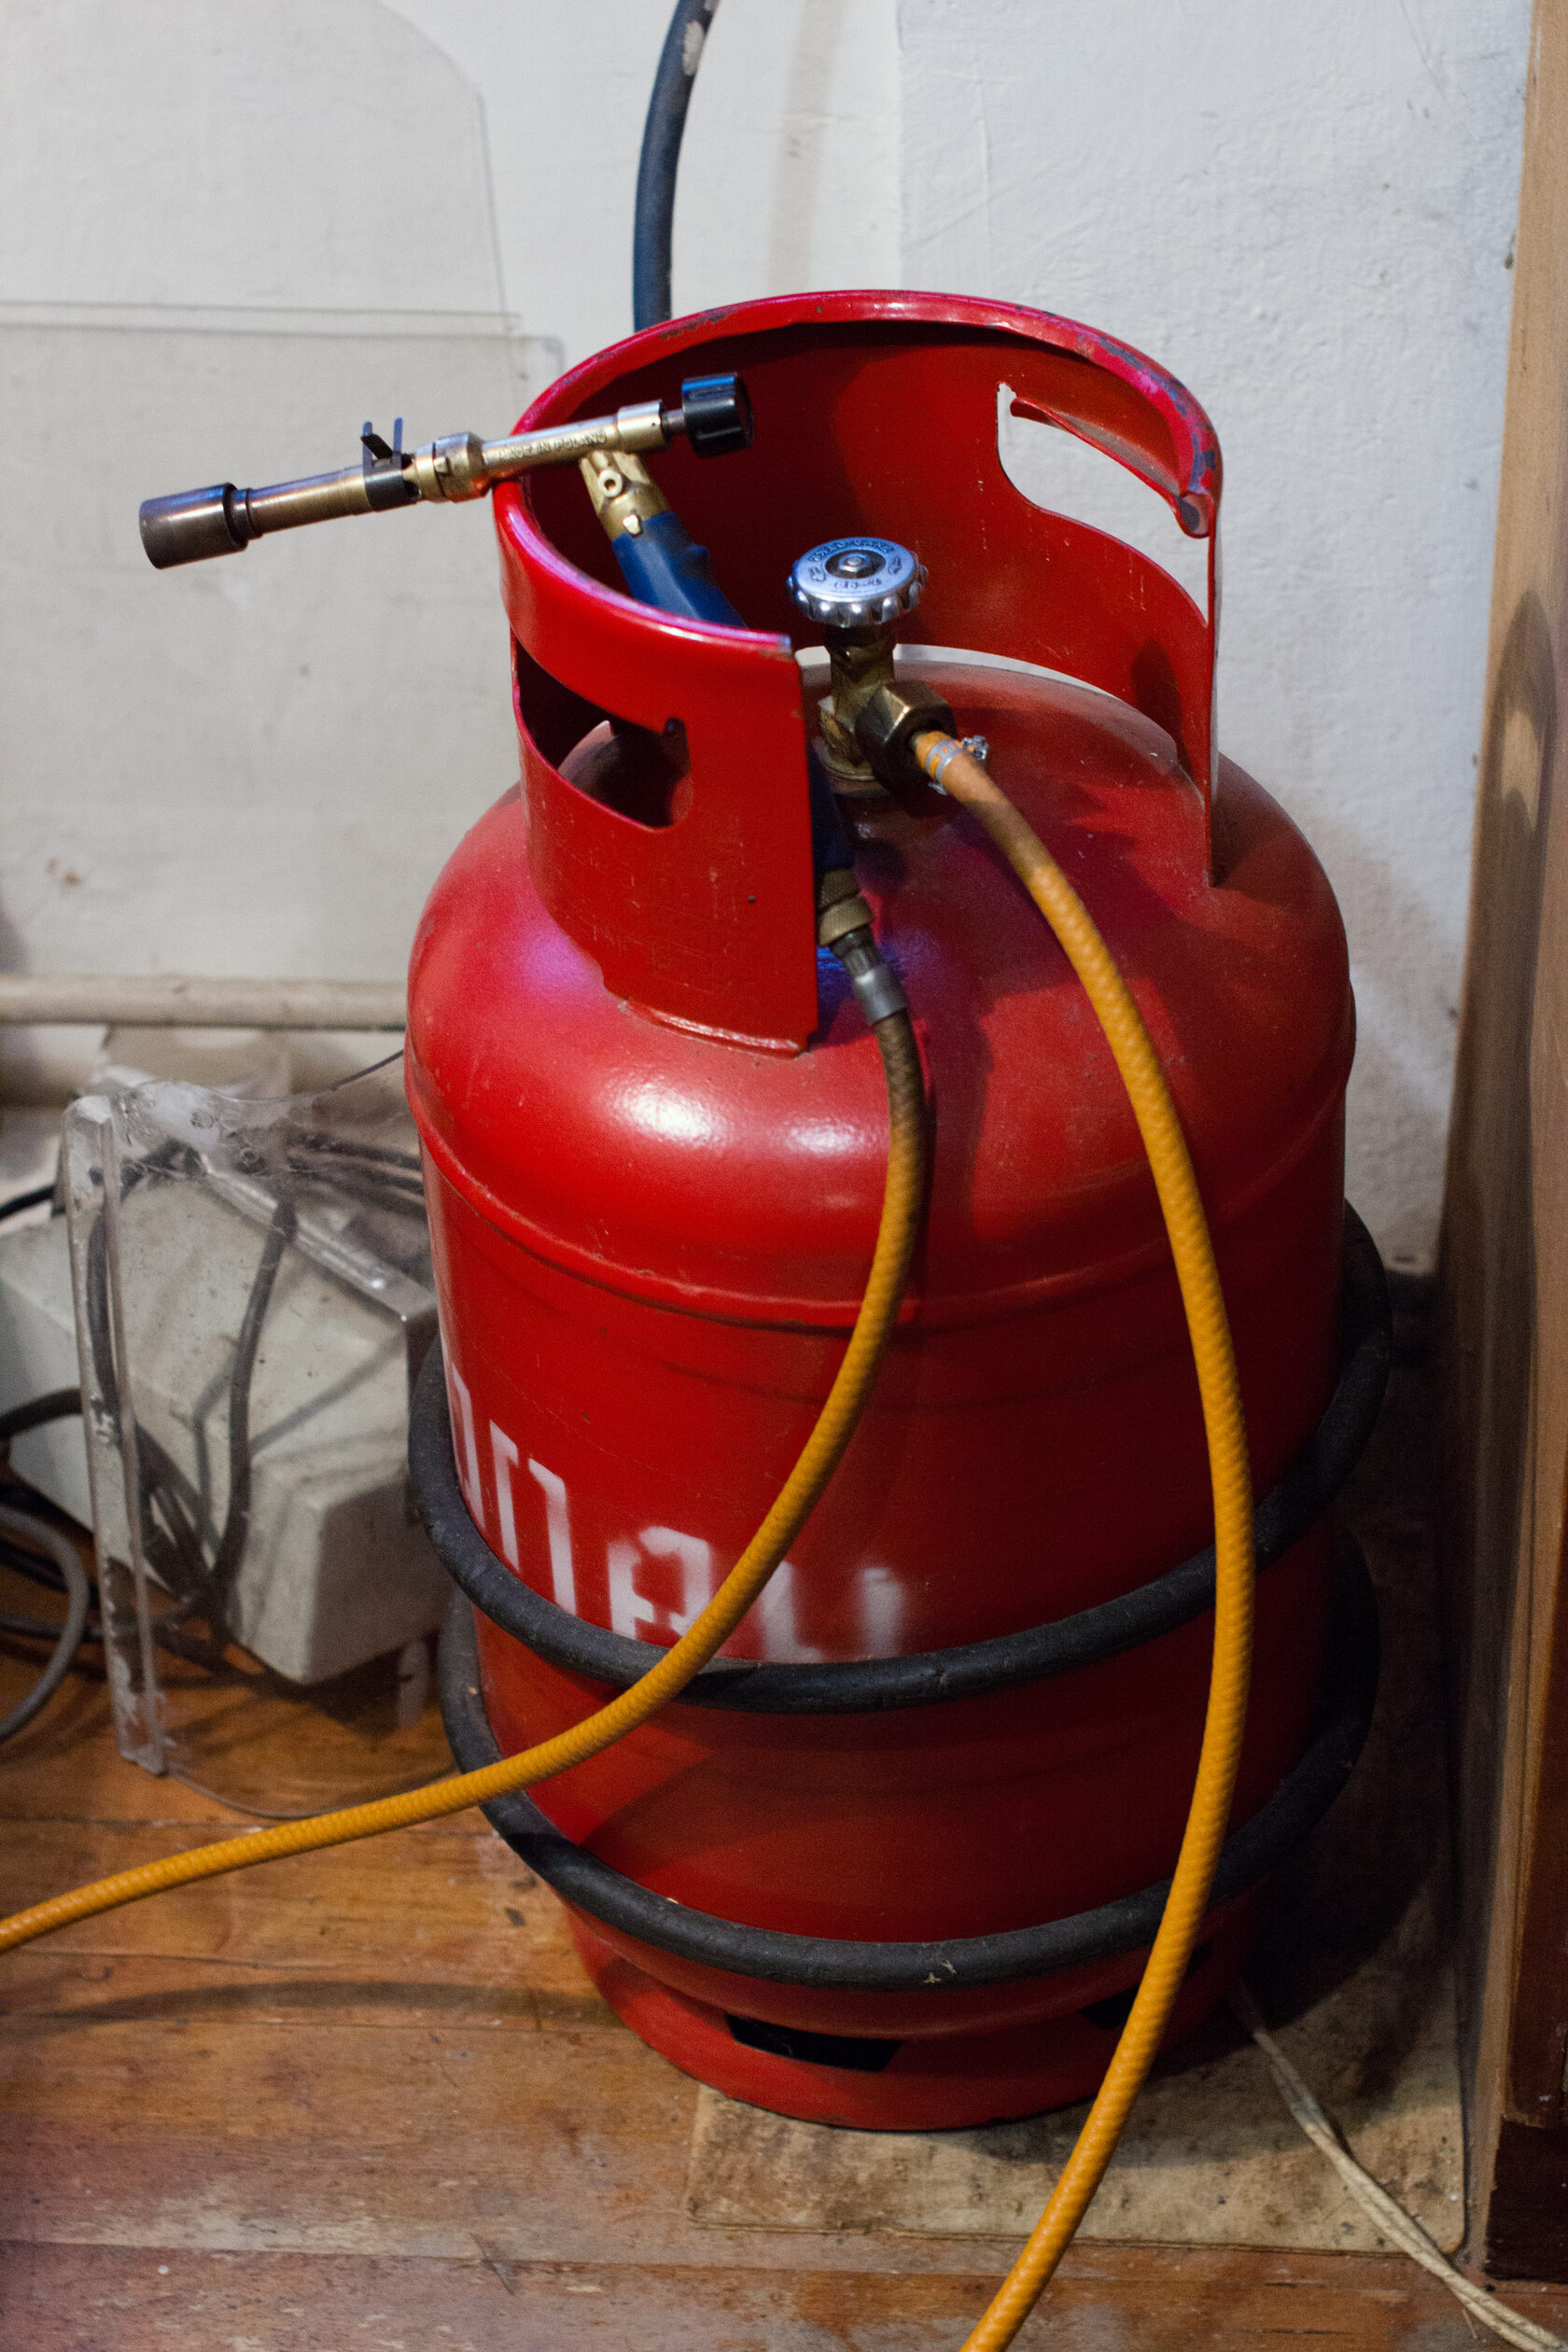
Una sola cosa en este oficio puede destruir una vivienda, y es la bombona. Esto es lo verificable y fechado — no folclore de taller.
- En Francia, el artículo 12 del arrêté du 23 février 2018 es explícito: las bombonas de más de 3 kg de propano, « raccordées ou non, sont tenues à l'extérieur des bâtiments d'habitation » (conectadas o no, se mantienen fuera de los edificios de vivienda). Solo el butano de menos de 16 kg puede estar dentro de una vivienda o sus dependencias.
- Nunca en un sótano. El INRS lo escribe con todas las letras para el trabajo con soplete: « Ne stockez pas en sous-sol » — el propano es una vez y media más denso que el aire y se acumula en los puntos bajos.
- Bombonas de pie, calzadas y sujetas. Una bombona tumbada puede dejar salir gas líquido.
- La búsqueda de fugas se hace exclusivamente con agua jabonosa (con jabón sin grasa), nunca con la llama. Y jamás se engrasa una válvula, un racor ni un manorreductor.
- Aparta o protege todo material combustible alrededor del puesto, ten un extintor a mano y vuelve a revisar el taller después de la sesión.
- Ventila y capta los humos lo más cerca posible del punto donde se generan. Para la joyería, el INRS señala que los humos de soldadura pueden contener cadmio, níquel y plomo según las aleaciones.
Para la base de soldar, un ladrillo refractario ligero corriente sirve. Nada de amianto: el INRS advierte de que materiales aislantes antiguos pueden contenerlo, y las placas de fibra cerámica refractaria hay que mirarlas de cerca. En cuanto a las placas de carbón prensado, absorben el calor — no conviene empezar con eso.
El fundente: bórax y ácido bórico
El fundente de la escuela tiene solo dos ingredientes: 50 % de bórax y 50 % de ácido bórico, en proporción 1:1. Hay fundentes de tienda; no son tan buenos como esta mezcla.
La receta, tal cual: media cucharadita de bórax, media cucharadita de ácido bórico, unos 20-30 g de agua. Se hierve y se remueve hasta que se disuelva. Debe quedar saturado y algo espeso, pero líquido.
Prepáralo en acero inoxidable — un cucharón viejo de unos 55 mm de diámetro, con el mango recortado, es perfecto. Nada de latas de conserva: el metal es fino, la disolución lo ataca, y el diámetro es demasiado ancho para la poca cantidad que necesitas.
¿Por qué dos productos y no solo bórax? Porque no hacen el mismo trabajo. El bórax actúa de catalizador: es el que hace que la suelda corra bien. El bórico cubre el metal con una película que lo protege de la oxidación. Al calentarse, el metal se combina con el oxígeno y se ennegrece; sobre una superficie oxidada, con cascarilla, la suelda ya no se adhiere. El fundente mantiene el metal limpio, y es el metal limpio el que deja correr la suelda.
Para aplicarlo, el pincel de fibra de vidrio es la herramienta del taller: no arde. Un pincel nuevo se estrena quemándole la punta — se deja consumir el aglutinante, se apaga y se enjuaga.
¿Aparecen gotitas negras al calentar el fundente? Es normal. El fundente limpia el metal y recoge la suciedad; se queman partículas, se forma hollín y este se agrupa.
Las tres sueldas
La suelda se vende en tres durezas: dura, media y blanda. La diferencia que te afecta desde el primer día es esta: la suelda dura necesita más calor para volverse fluida. Si la tuya se queda a montones en vez de correr, la pregunta de verdad no es « ¿habré puesto bastante? » sino « ¿están mis piezas bastante calientes? ».
Cómprala en hilo de 0,8 mm y lamínala en una tirita — hilo plano. Al soldar se corta un trocito y se coloca en la zona de unión. No uses el alimentador de suelda: acabas echando demasiada. Es una herramienta de profesional, para cadenas y pulseras.
Tampoco intentes fabricar tu propia suelda por ahora: la del comercio hace el trabajo. El secreto no está en la aleación, está en cómo colocas la pieza — cálzala con algodón refractario para que nada se mueva, y haz siempre la prueba en un recorte antes de hacerla sobre la pieza.
Una unión limpia y ajustada
Aquí se decide la mitad de los fracasos, y se resuelve antes de encender el soplete.
- Lamina las piezas a 1 mm – 0,8 mm. La plancha debe quedar lisa y plana.
- La zona de unión, plana y ajustada: a lo largo de todo el canto las piezas deben coincidir y quedar en contacto.
- No debe haber holgura. La suelda no rellena un hueco — sencillamente no correrá ahí.
- Las zonas de unión deben estar limpias, es decir desoxidadas. Y solo entonces se pone fundente, y solo entonces se suelda.
Si desoxidas antes de soldar, mira la unión antes de acercar la llama: lo importante es que no esté negra.
Calentar dos masas distintas
Un hilo apoyado de canto sobre una plancha no tiene la misma masa que la plancha. Si los calientas por igual, el hilo estará caliente antes y la suelda saltará hacia él dejando la plancha fría.
La regla de la escuela: calienta menos la pieza pequeña y más tiempo la grande, para que lleguen a la misma temperatura — el mismo tono de rojo. Entonces la suelda se deposita despacio y por igual sobre las dos y las cubre de forma uniforme. Sujeta la pieza pequeña en su sitio con una lanceta.
Variante, cuando la suelda salta de todos modos: estaña. Pon los trocitos de suelda sobre la pieza grande sola y caliéntala hasta que se fundan en ese punto. Vuelve a cubrir de fundente la zona estañada, coloca enseguida el hilo encima y calienta de nuevo la plancha y, poco a poco, el hilo: en cuanto la suelda vuelva a ser fluida, correrá directa hacia el hilo.
¿Y el orden, en una pieza de varios elementos? Depende de los elementos, no de su tamaño. Un elemento grande pero calado junto a otro pequeño, macizo y grueso: si sueldas primero el calado, puede quemarse mientras subes de temperatura el trozo pequeño y grueso. Mira la pieza antes de decidir.
Los errores del principio, y qué hacer con ellos
La suelda se hace bola y cuaja a montones. Tus piezas no estaban bastante calientes: la suelda se deposita en montones y cuaja como una pasta. No hay nada que arreglar con la llama — calienta las piezas, no la suelda.
Demasiada suelda. Se quita, pero solo mecánicamente: fresas, brocas de bola, lijas, gomas de pulir, buriles, lima de aguja. Dicho de otro modo: mejor poner de menos y repetir.
« Parece que no está bien soldado. » En una unión solapada seguramente tienes más bien de sobra. En una unión a tope hay una prueba honrada: intenta romperla. Si se rompe, no había suficiente; si no se rompe, está todo bien.
La pieza se ha sobrecalentado. El metal no arde como el papel: se desploma en una bola deforme. En una pieza acabada eso es pieza perdida — corta ese trozo si es posible y rehazlo; si no, todo el metal vuelve al crisol.
El metal se ha ennegrecido y la suelda ya no agarra. Es la oxidación, la cascarilla. Contra ella trabaja precisamente el ácido bórico del fundente; lo ya ennegrecido se va en el desoxidante, y lo que quede se quita como todo lo demás, con lima o abrasivo.
El desoxidante
Después de soldar, la pieza pasa al baño desoxidante. La indicación de la escuela es precisa: no necesariamente hasta la ebullición, mejor 60-70 grados. Cuenta 5 o 10 minutos y observa hasta que se disuelva el bórax, esos cristalitos transparentes.
Después, y esto no es opcional: echa la pieza en una solución de bicarbonato (una cucharadita por vaso de agua), enjuágala con agua y sécala bien. Solo así se mete una pieza en el laminador — el bórax que quede en el metal se incrusta en los rodillos, atrae la humedad del aire y el laminador se oxida.
Si la pieza no sale del todo plateada, no pasa nada: el color definitivo llega con el acabado.
No se pierde nada
Una unión fallida se deshace. Calienta y, en cuanto veas que la suelda empieza a brillar, retira la pieza soldada con las pinzas. Desoxida y vuelve a fundir — el metal sale otra vez para el ejercicio siguiente.
La tarea de la lección de soldadura, en la escuela, cabe en una línea: practica la soldadura a tope y la solapada, y desoxida antes de fotografiar el resultado. Dos uniones, tantas veces como haga falta. Así es como la mano aprende a leer el color del metal.
Una precisión final: este artículo lo escriben joyeros, no juristas. Las normas y fichas citadas son públicas y están fechadas, pero para tu instalación de gas y tu local confirma tu caso con tu proveedor de gas y con los servicios competentes.
¿Listo para practicar?
Curso en línea "Profesión joyero. Principiante"